Лінійні направляючі HG для верстата ЧПК: як вибрати рейку і каретку
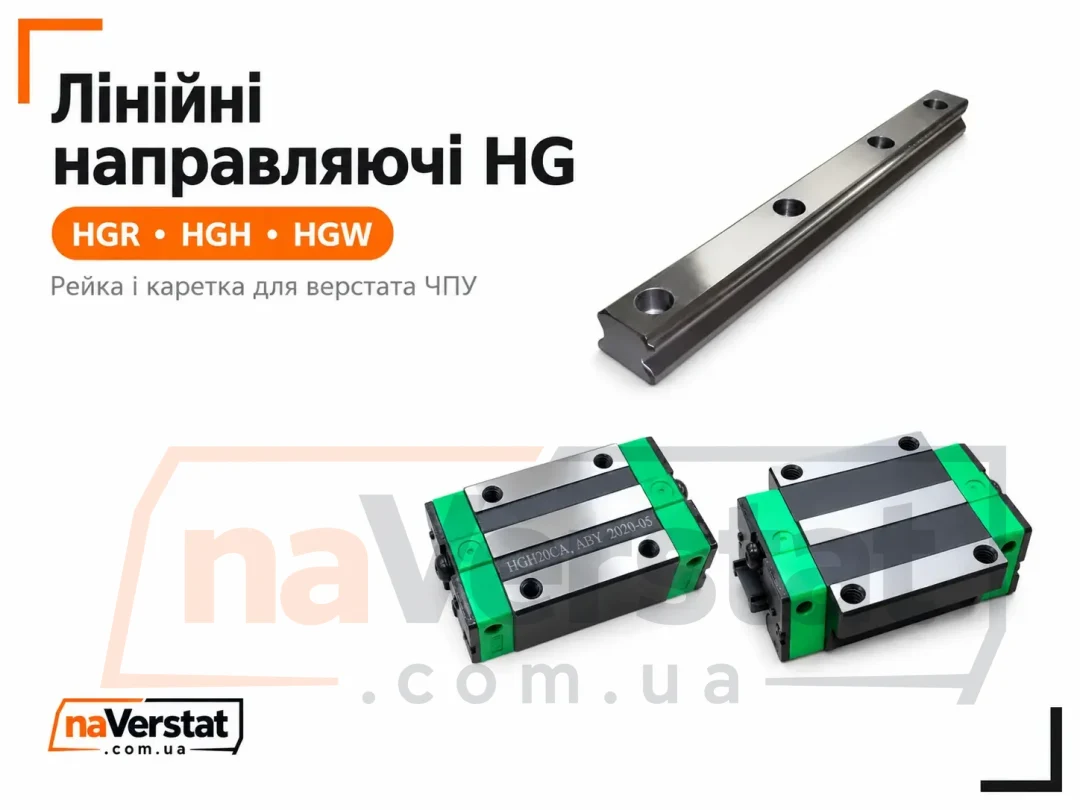
Портал і стіл фрезерного верстата ЧПУ їдуть по лінійних направляючих. Профільна серія HG (аналог HIWIN) тримає навантаження в чотирьох напрямках і дає жорсткіший вузол, ніж круглий вал на опорі. Нижче - як читати маркування HGR / HGH / HGW, чим типорозмір 15 відрізняється від 20, скільки кареток ставити на вісь і як монтувати рейку без перекосу. Асортимент зібраний у категорії рейкові направляючі HG; загальний хаб - лінійні направляючі.
Навіщо профільна рейка верстату ЧПК
На профільній рейці чотири доріжки дугового профілю. Кульки каретки торкаються їх під кутом 45°, тому навантаження вниз, вгору і вбік сприймається рівномірніше, ніж на круглому валу з відкритою кареткою. Вузол жорсткіший, хід плавніший, знос при правильному змащенні менший. Для фрезерування алюмінію, гравіювання і середніх навантажень по дереву типорозмір 20 - робочий стандарт саморобних і легких промислових порталів.
Порівняння з циліндричними направляючими SBR винесене в окрему статтю «SBR чи HG». Тут розбираємо лише серію HG: рейку, каретку і монтаж.
Маркування HG: HGR, HGH, HGW, CA/HA
Літери читають так (за системою маркування HIWIN HG і сумісних клонів):
- HGR - профільна рейка (rail). Цифри після - типорозмір: HGR15, HGR20.
- HGH - каретка високого квадратного типу (square / high block), кріплення зверху.
- HGW - каретка фланцева (flange), ширша підошва, кріплення зверху і знизу.
- C / H у середині коду навантаження: C - heavy load (стандарт), H - super heavy (подовжений блок, вища вантажопідйомність).
- A / C у кінці - спосіб монтажу блоку: A - кріплення зверху, C - зверху або знизу (актуально для фланця HGW).
Приклади з каталогу: рейка HGR20, каретка HGH20CA, подовжена HGH20HA, HGH15CA. Каретки одного типорозміру ходять по рейці того ж номера: HG20 до HGR20, HG15 до HGR15.
Типорозмір 15 vs 20
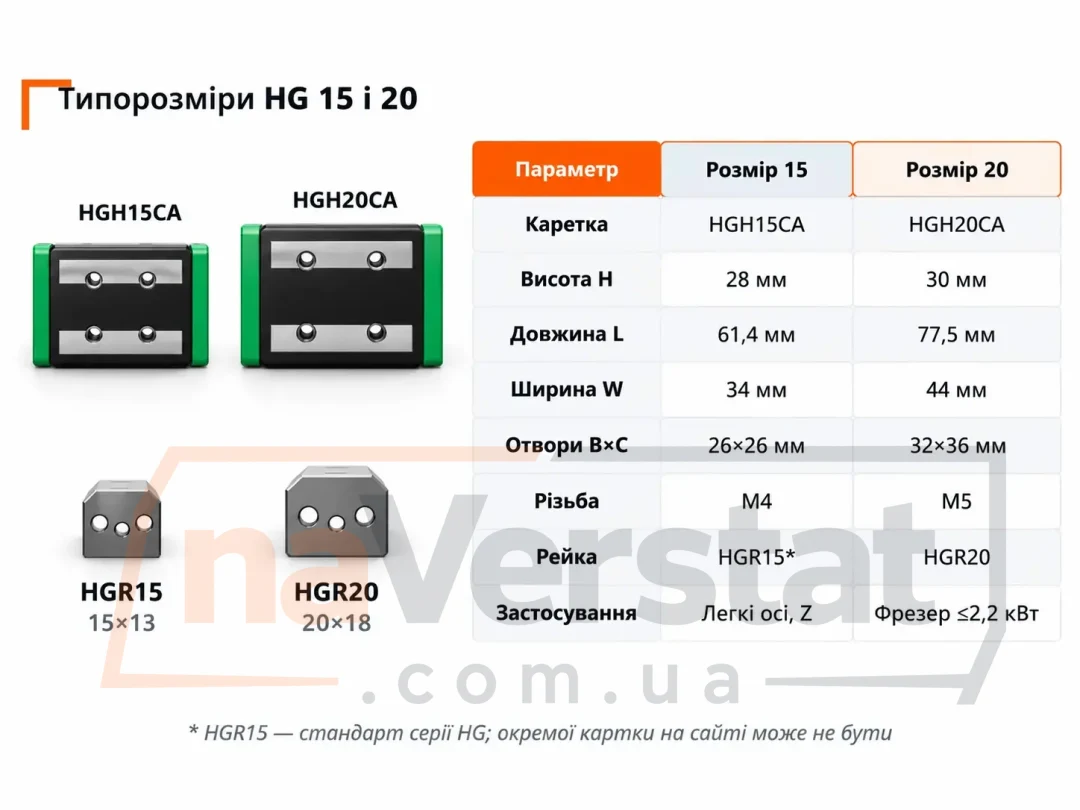
Приклад 1. Стіл 600×900 мм під фанеру і пластик. На осі X порталу ставлять дві рейки HGR20 довжиною під хід плюс виліт кареток (для ходу 900 мм рейка 1000-1100 мм). На кожну рейку - по дві каретки HGH20CA (H=30 мм, L=77,5 мм, отвори 32×36, M5). Вісь Y столу - та сама схема на коротшій рейці. Типорозмір 15 лишають для легкої Z або міні-гравера: HGH15CA легша, але запас по жорсткості під шпиндель 1,5 кВт менший.
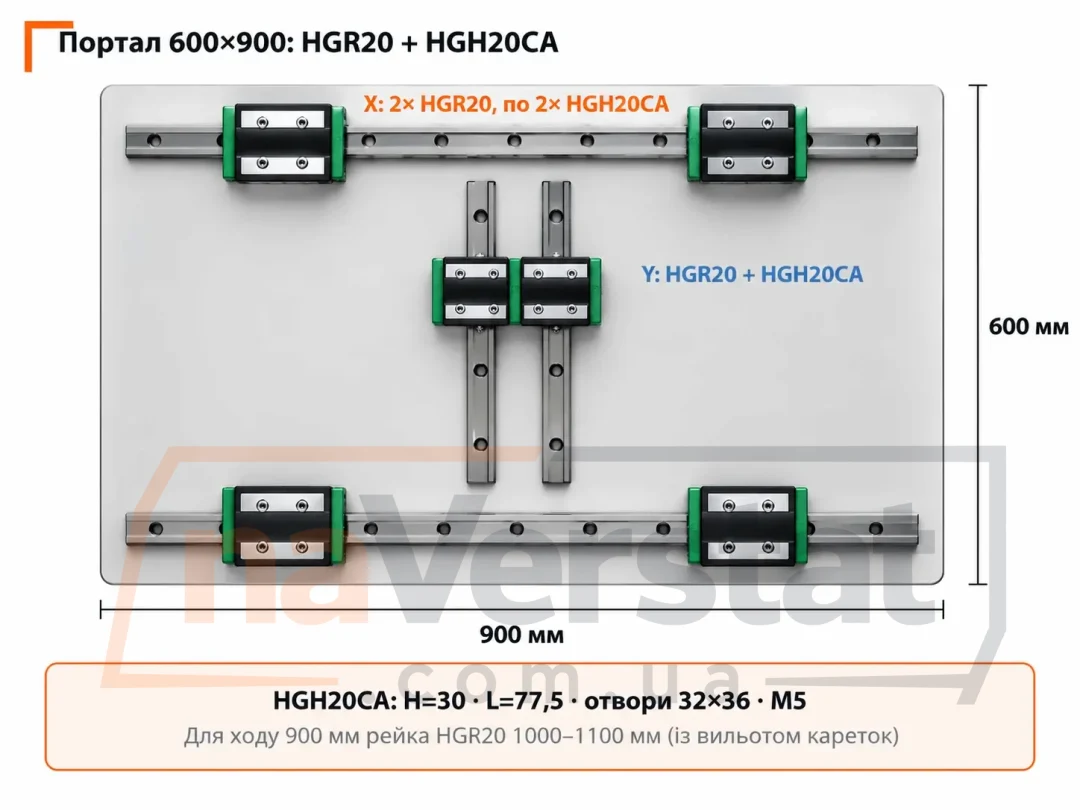
| Параметр | HG15 | HG20 |
|---|---|---|
| Ширина рейки | 15 мм | 20 мм |
| Висота рейки (HGR) | 15 мм | 17,5 мм |
| Крок отворів рейки | 60 мм | 60 мм |
| Болт кріплення рейки | M4 | M5×16 |
| Маса 1 м рейки (HGR20 з картки) | - | 2,21 кг/м |
| Динамічна вантажопідйомність блоку HGH CA (каталог HIWIN) | 14,7 кН (HGH15CA) | 27,1 кН (HGH20CA) |
| Статична C0 | 23,47 кН | 36,68 кН |
Типорозмір 15 ставлять на легкі гравери, лазерні портали з малою масою і короткі осі. Типорозмір 20 - на фрезер по дереву, пластику, кольоровому металу з шпинделем 0,8-2,2 кВт. Якщо портал важкий або є консольне навантаження, беруть подовжені блоки HA/HC: у HIWIN у HGH20HA динамічна вантажопідйомність 32,7 кН проти 27,1 кН у HGH20CA.
Цифри вантажопідйомності - з каталогу HIWIN HG; сумісні каретки з каталогу сайту повторюють посадкові розміри серії, але клас попереднього натягу і точність партії перевіряйте на конкретній поставці.
Скільки кареток на вісь
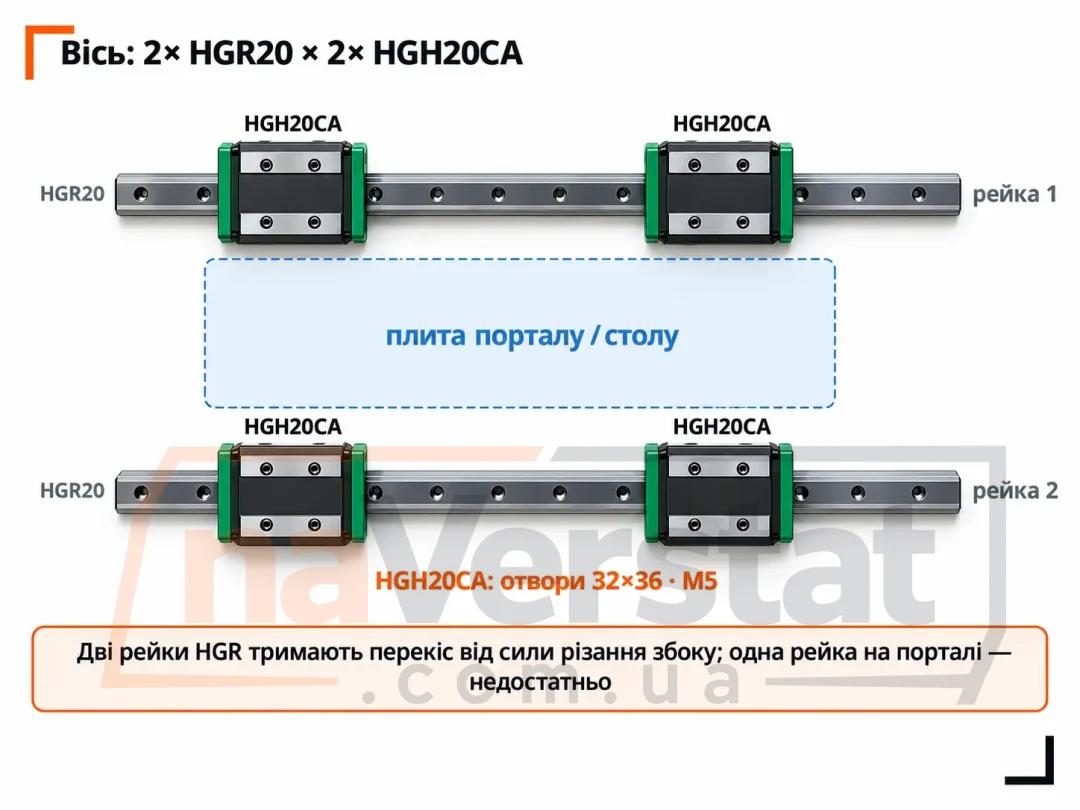
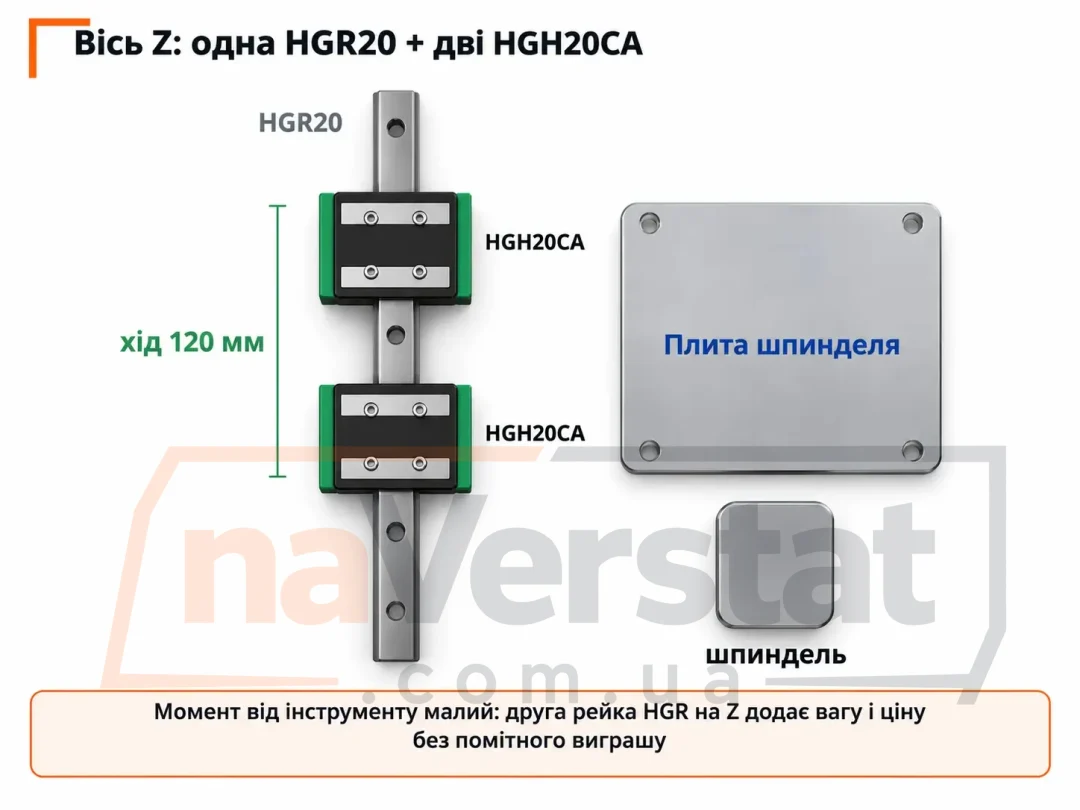
Приклад 2. Одна рейка на Z і дві на порталі. Коротка вісь Z (хід 120 мм): одна HGR20 і дві каретки HGH20CA або HGH20HA на плиті шпинделя. Момент від інструменту малий, друга рейка на Z додає вагу і ціну без помітного виграшу. На порталі X дві рейки обов'язкові: одна не тримає перекіс від сили різання збоку.
Типова схема портальної осі: дві паралельні рейки, на кожній - дві каретки (разом чотири). Дві каретки на рейці розносять реакцію моменту і зменшують перекіс при бічному навантаженні. На короткій осі Z інколи ставлять одну рейку з двома каретками або дві короткі рейки.
Що більше кареток на рейці, то вища сумарна вантажопідйомність і жорсткість, але вищі вимоги до паралельності монтажних площин: перекіс «затискає» кульки. Не ставте третю каретку «про запас» на коротку рейку без виставлення площин.
Монтаж рейки і каретки
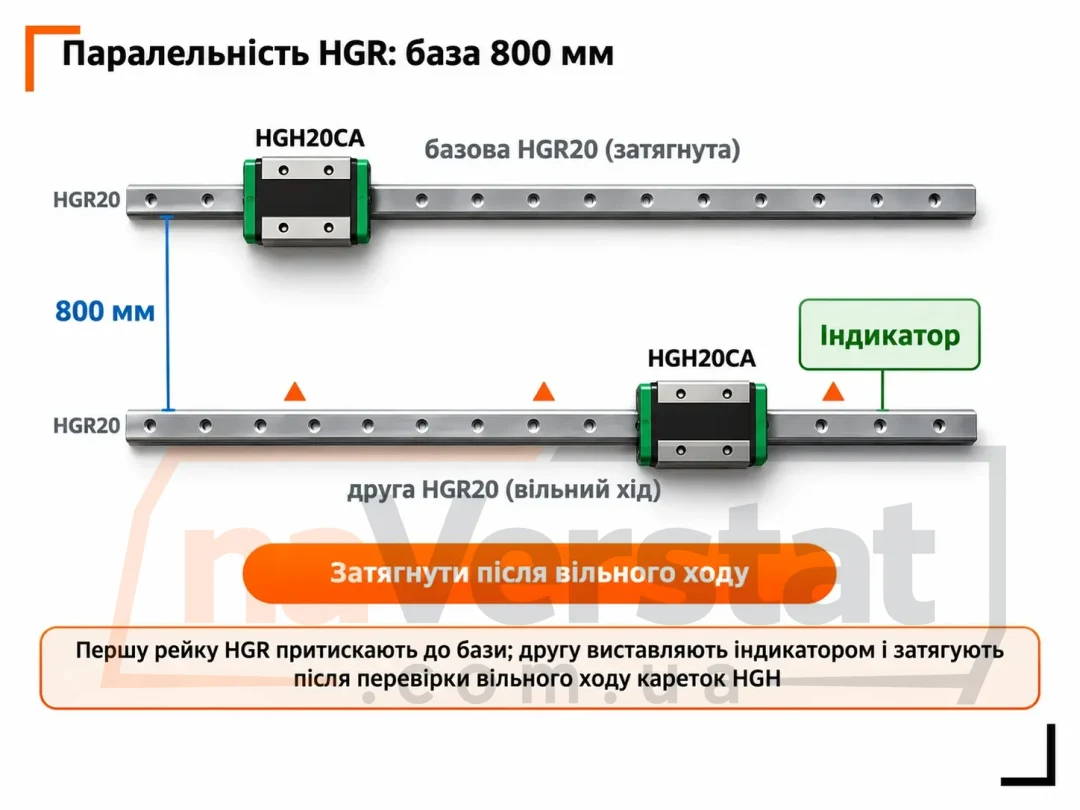
Приклад 3. Виставлення паралельності на базі 800 мм. Першу рейку (базову) прихоплюють і затягують. Другу кладуть на каретки без затискання болтів, проганяють обидві каретки по ходу 800 мм і дивляться індикатором зазор/натяг. Якщо на одному кінці каретка йде туго, а на іншому вільно - відстань між рейками «клином». Болти другої рейки затягують після вільного ходу по всій довжині; момент M5 за картою серії - 8,8 Н·м (883 Н·см), з урахуванням матеріалу рами.
- Базову площину рами виведіть у площинність: стружка, фарба і задирки під рейкою дають хвилю ходу.
- Першу рейку притисніть до базової кромки або штифтів. Болти HGR20 - M5×16, крок отворів 60 мм, відстань від торця до першого отвору 20 мм за карткою товару.
- Затягуйте болти від одного кінця до іншого. Для сталевої рами в каталозі серії HG для M5 наводять момент затягування 8,8 Н·м (883 Н·см); точне значення беріть з паспорта партії і класу болта.
- Другу рейку виставляйте паралельно першій: проженіть каретки з індикатором або мірним стрижнем по всій довжині.
- Каретки насувайте на рейку з монтажною оправкою (rail joint / dummy rail) або не знімайте транспортувальний профіль, поки рейка не на місці: без опори кульки можуть випасти з сепаратора.
- Після затягування проженіть вузол рукою по всьому ходу: місцеві тугі зони - ознака перекосу або стружки в доріжці.
Формула довжини рейки за каталогом HG: L = (n − 1) × P + 2 × E, де P = 60 мм, E = 20 мм для HGR20. Приклад: 1000 мм → (17 − 1) × 60 + 2 × 20 = 1000 мм, 17 отворів.
Обслуговування і змащення
Каретки HG мають прес-маслянку або отвір під мастило. Періодичність залежить від пилу, швидкості і навантаження: у чистому цеху інтервал довший, у пилу від МДФ - коротший. Використовуйте консистентне мастило для лінійних направляючих; рідке масло швидко стікає з доріжок.
Пилозахисні торцеві ущільнення (scrapers) не знімайте. Якщо каретка йде ривками після простою - додайте мастило і зробіть кілька повних ходів без навантаження. Не мийте вузол струменем води під тиском: вода вимиває мастило і кородує доріжки.
HGH чи HGW
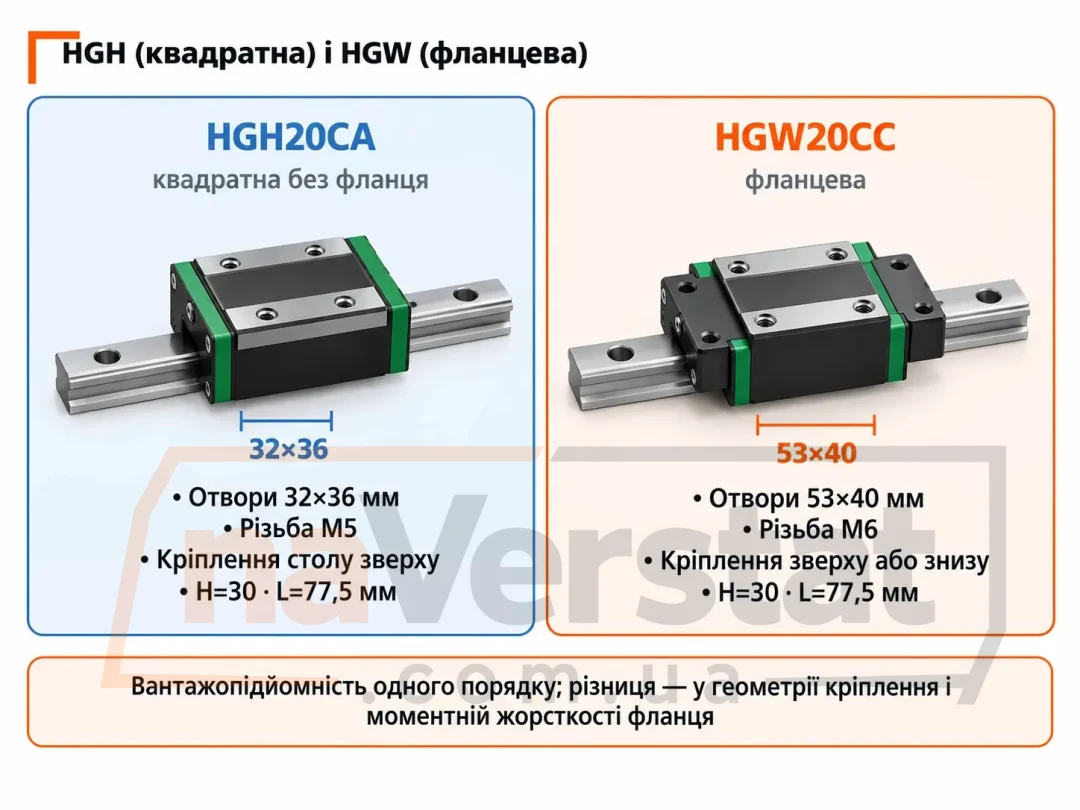
| Тип | Форма | Кріплення | Коли брати |
|---|---|---|---|
| HGH (CA/HA) | Вузький високий блок | Зверху | Компактний вузол, кріплення в плиту зверху |
| HGW (CC/HC) | Широкий фланець | Зверху і знизу | Потрібна жорстка підошва, кріплення «наскрізь» у тонку плиту |
Вантажопідйомність C і C0 у пар HGH20CA і HGW20CC у каталозі HIWIN збігається за порядком (для розміру 20 динамічна 27,1 кН). Різниця - у геометрії кріплення і моментній жорсткості фланця. Для більшості DIY-порталів достатньо HGH20CA на двох рейках HGR20.
Типові помилки монтажу HG
- Затягувати всі болти рейки «з кінця в кінець» без базової сторони. Рейку спочатку прихоплюють через один отвір, виставляють індикатором паралельність до бази (край столу / друга рейка), потім затягують від центру до країв або за схемою виробника.
- Знімати каретку з рейки без оправки. Кульки випадають з сепаратора; зібрати комплект без втрати кульок складно. Для зняття використовують технологічну оправку того ж профілю або залишають каретку на технологічному бруску.
- Мішати каретки CA і HA «тому що підходять по ширині». Посадкові отвори і висота збірки відрізняються; зміна типу міняє висоту осі і може зламати співвісність з ШВП.
- Ігнорувати змащення після розпаковки. Консерваційне мастило не заміна робочому; у каретки є прес-масльонка / канал - заломити свіжий пластичний мастильний матеріал за картою HIWIN для серії HG.
Після монтажу проганяють каретку руками по всій довжині: хід має бути рівномірним, без локальних затискань. Потім підключають привід і на малій подачі перевіряють струм драйвера - стрибок струму на одній ділянці часто вказує на перекіс рейки, а не на «слабкий» двигун.
Сумісність з ШВП і приводом осі
Рейка HG і гайка ШВП мають сидіти на одній каретковій плиті без перекосу: вісь гвинта паралельна рейці в двох площинах. Якщо плита «гвинтом», гайка ШВП клинить навіть при ідеальній рейці. Після монтажу перевіряють індикатором співвісність і легкість обертання гвинта від руки (або від мотора на малому струмі без навантаження).
Крок гвинта і мікрокрок драйвера задають роздільну здатність; жорсткість HG впливає на те, чи збережеться ця роздільність під навантаженням фрези. На м'якій рамі з SBR дорогий ШВП 1605 не розкриє точність - спочатку жорсткість направляючих і рами, потім дрібний крок гвинта. Розділ ШВП та комплектуючі і стаття про вибір ШВП допоможуть підібрати пару «рейка + гвинт».
FAQ
Чи взаємозамінні каретки різних виробників на одній рейці?
Посадкові розміри серії HG уніфіковані, але попередній натяг, клас точності і допуск по висоті відрізняються. На одну вісь ставте каретки однієї партії і одного типу.
Чи потрібна оправка при заміні каретки?
Так. Без монтажної оправки або шматка рейки кульки можуть випасти. Нову каретку насувають з оправки на робочу рейку без розриву контакту.
Чи потрібен попередній натяг каретки?
Класи точності і натягу (Z0, ZA, ZB у HIWIN) задають люфт і жорсткість. Для DIY-фрезерів часто достатньо стандартного натягу поставки. Надмірний натяг без потреби підвищує силу тертя і знос.
Як різати рейку HGR20?
Ріжуть абразивним кругом або стрічковою пилкою з охолодженням, потім знімають задирки з доріжок. Не гніть рейку: деформація профілю псує хід каретки. Після різу перевірте, що отвір біля нового торця не ближче мінімального E від краю.
Що робити, якщо каретка «клинить» на одній ділянці?
Зніміть навантаження, проженіеть вузол без мотора. Клинок на одній зоні - перекіс другої рейки, стружка в доріжці або перетягнутий болт. Послабте кріплення на проблемній ділянці, виставте паралельність, повторіть хід.
Де порівняння з SBR?
В окремій статті «SBR чи рейкові направляючі HG» - жорсткість, пил, бюджет і коли лишати вал на опорі.
Рейки і каретки серії HG для верстатів ЧПУ зібрані в рейкових направляючих HG. Для середнього фрезера орієнтир - дві HGR20 і чотири HGH20CA з виставленою паралельністю і регулярним змащенням.