Линейные направляющие HG для станка ЧПУ: как выбрать рейку и каретку
Портал и стол фрезерного станка ЧПУ едут по линейным направляющим. Профильная серия HG (аналог HIWIN) держит нагрузку в четырёх направлениях и даёт более жёсткий узел, чем круглый вал на опоре. Ниже - как читать маркировку HGR / HGH / HGW, чем типоразмер 15 отличается от 20, сколько кареток ставить на ось и как монтировать рельс без перекоса. Ассортимент собран в категории рельсовые направляющие HG; общий хаб - линейные направляющие.
Зачем профильная рейка станку ЧПУ
На профильной рейке четыре дорожки дугового профиля. Шарики каретки касаются их под углом 45°, поэтому нагрузка вниз, вверх и вбок воспринимается равномернее, чем на круглом валу с открытой кареткой. Узел жёстче, ход плавнее, износ при правильной смазке меньше. Для фрезерования алюминия, гравировки и средних нагрузок по дереву типоразмер 20 - рабочий стандарт самодельных и лёгких промышленных порталов.
Сравнение с цилиндрическими направляющими SBR вынесено в отдельную статью «SBR или HG». Здесь разбираем только серию HG: рельс, каретку и монтаж.
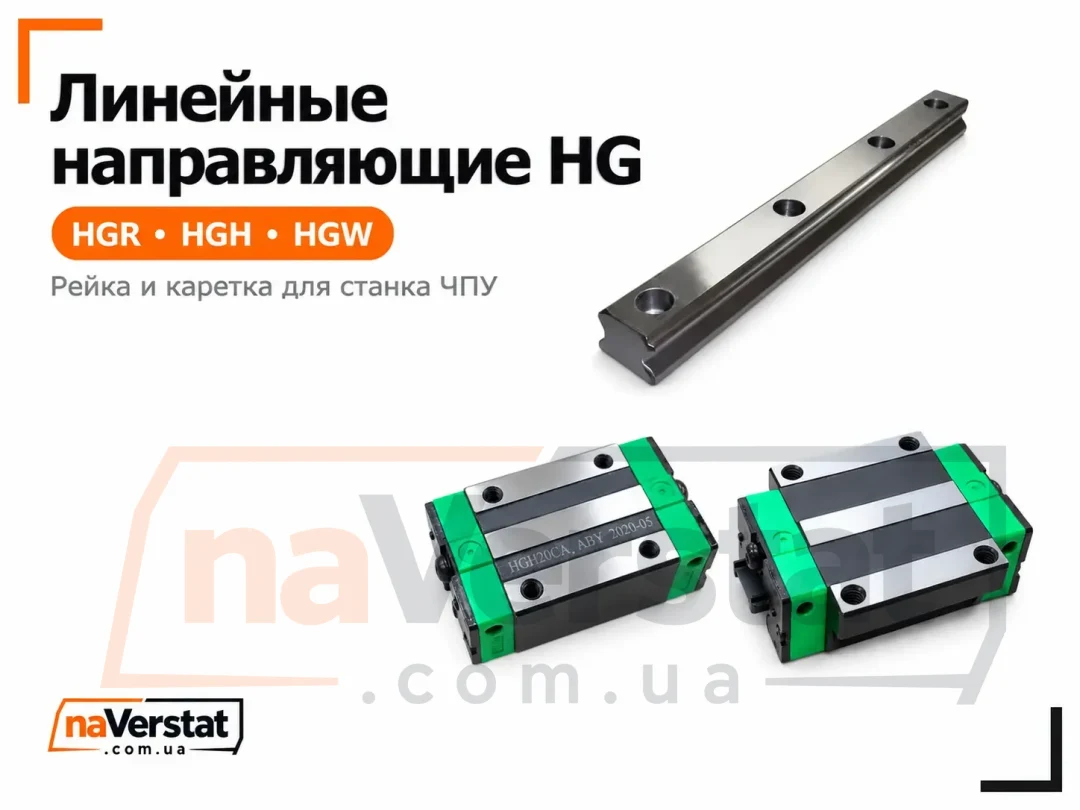
Маркировка HG: HGR, HGH, HGW, CA/HA
Буквы читают так (по системе маркировки HIWIN HG и совместимых клонов):
- HGR - профильная рейка (rail). Цифры после - типоразмер: HGR15, HGR20.
- HGH - каретка высокого квадратного типа (square / high block), крепление сверху.
- HGW - каретка фланцевая (flange), более широкая подошва, крепление сверху и снизу.
- C / H в середине кода нагрузки: C - heavy load (стандарт), H - super heavy (удлинённый блок, выше грузоподъёмность).
- A / C в конце - способ монтажа блока: A - крепление сверху, C - сверху или снизу (актуально для фланца HGW).
Примеры из каталога: рейка HGR20, каретка HGH20CA, удлинённая HGH20HA, HGH15CA. Каретки одного типоразмера ходят по рейке того же номера: HG20 к HGR20, HG15 к HGR15.
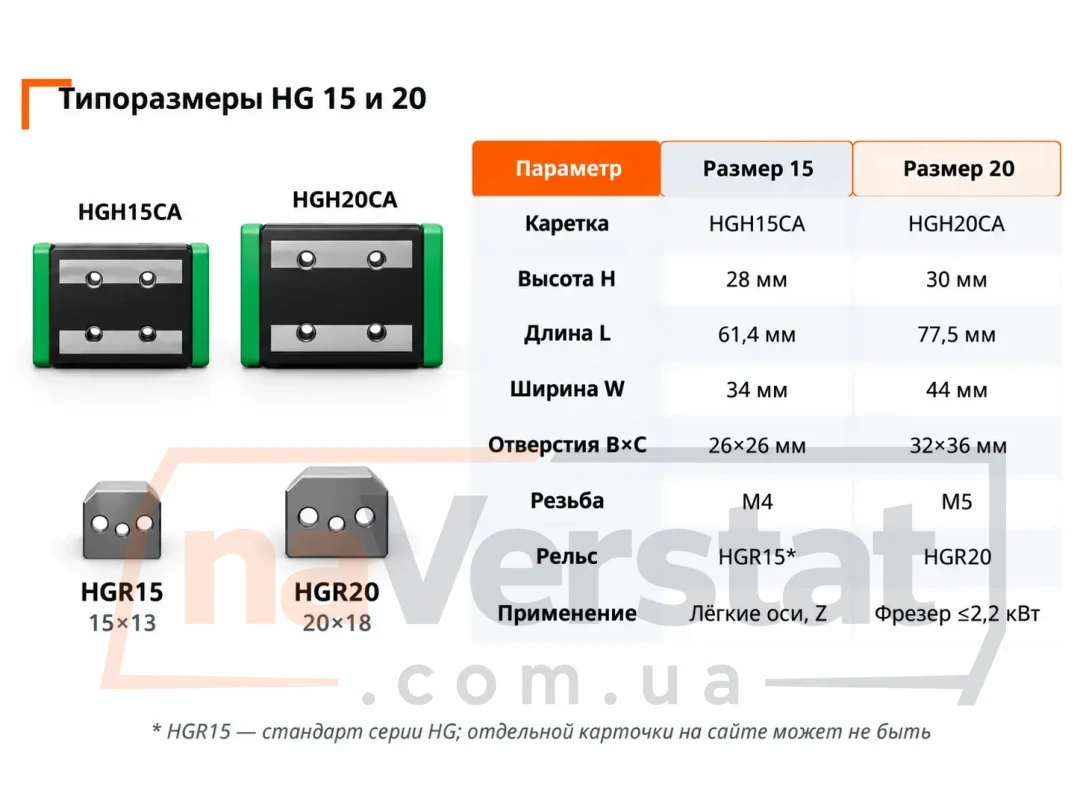
Типоразмер 15 vs 20
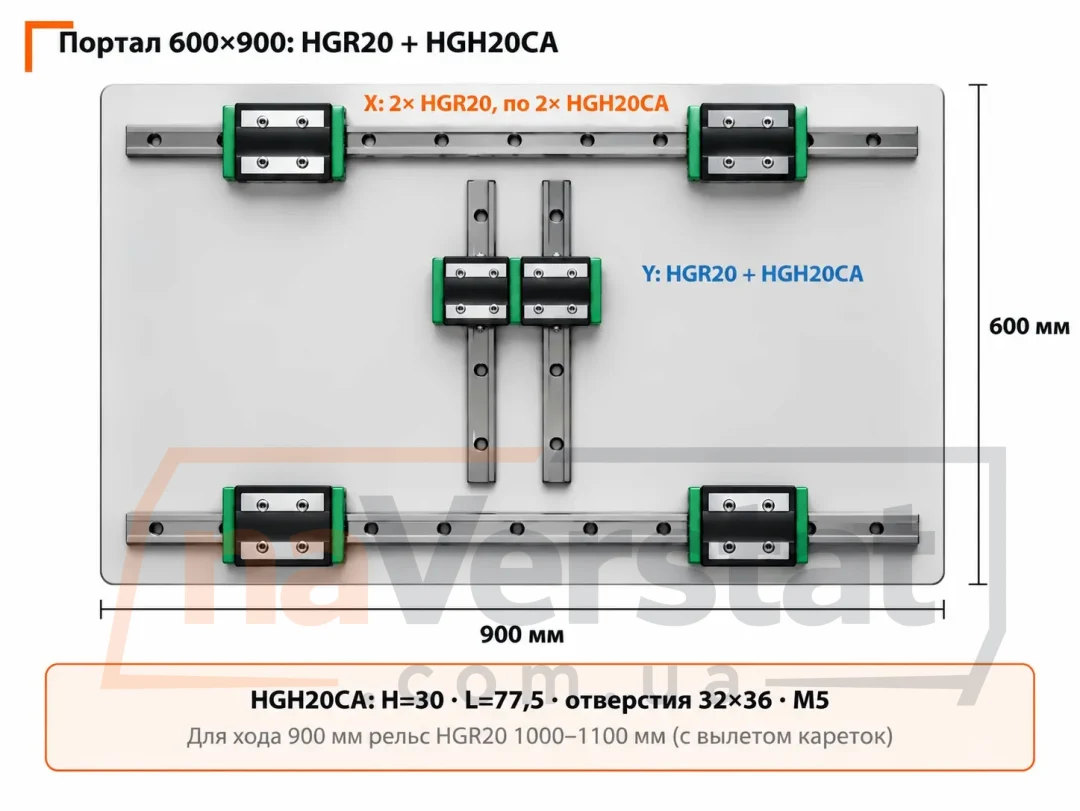
Пример 1. Стол 600×900 мм под фанеру и пластик. На оси X портала ставят две рейки HGR20 длиной под ход плюс вылет кареток (для хода 900 мм рейка 1000-1100 мм). На каждую рейку - по две каретки HGH20CA (H=30 мм, L=77,5 мм, отверстия 32×36, M5). Ось Y стола - та же схема на более короткой рейке. Типоразмер 15 оставляют для лёгкой Z или мини-гравёра: HGH15CA легче, но запас по жёсткости под шпиндель 1,5 кВт меньше.
| Параметр | HG15 | HG20 |
|---|---|---|
| Ширина рейки | 15 мм | 20 мм |
| Высота рейки (HGR) | 15 мм | 17,5 мм |
| Шаг отверстий рейки | 60 мм | 60 мм |
| Болт крепления рейки | M4 | M5×16 |
| Масса 1 м рейки (HGR20 из карточки) | - | 2,21 кг/м |
| Динамическая грузоподъёмность блока HGH CA (каталог HIWIN) | 14,7 кН (HGH15CA) | 27,1 кН (HGH20CA) |
| Статическая C0 | 23,47 кН | 36,68 кН |
Типоразмер 15 ставят на лёгкие гравёры, лазерные порталы с малой массой и короткие оси. Типоразмер 20 - на фрезер по дереву, пластику, цветному металлу со шпинделем 0,8-2,2 кВт. Если портал тяжёлый или есть консольная нагрузка, берут удлинённые блоки HA/HC: у HIWIN у HGH20HA динамическая грузоподъёмность 32,7 кН против 27,1 кН у HGH20CA.
Цифры грузоподъёмности - из каталога HIWIN HG; совместимые каретки из каталога сайта повторяют посадочные размеры серии, но класс предварительного натяга и точность партии проверяйте на конкретной поставке.
Сколько кареток на ось
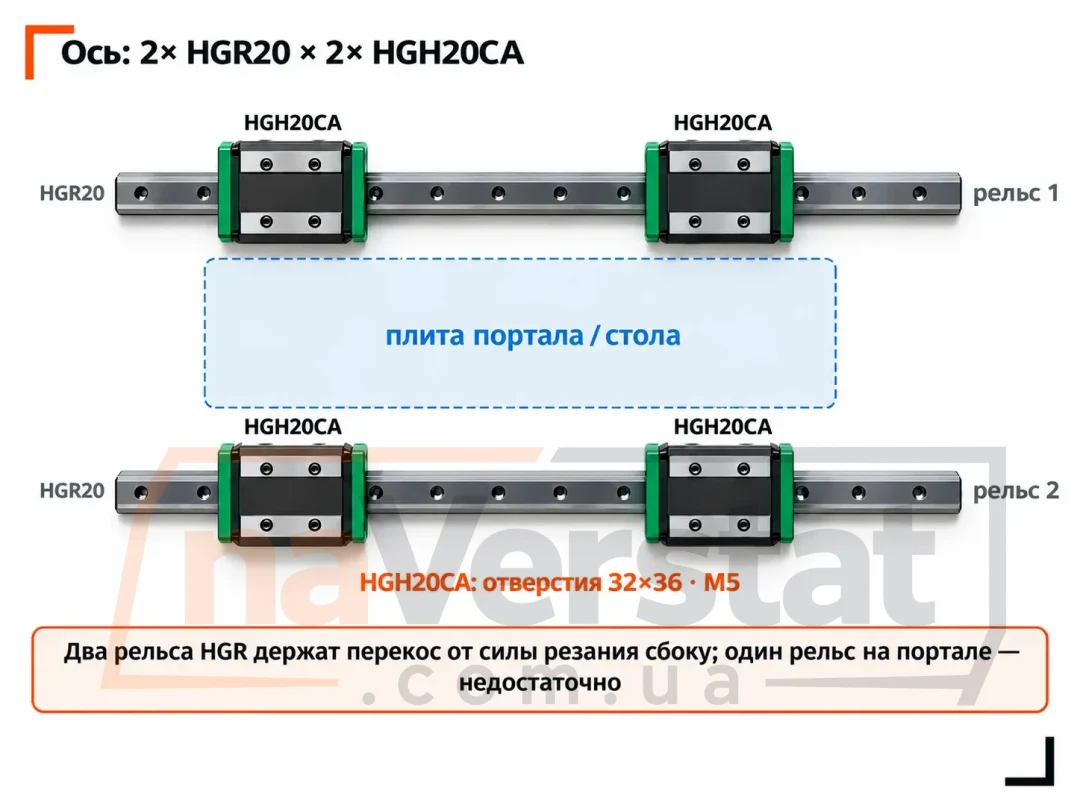
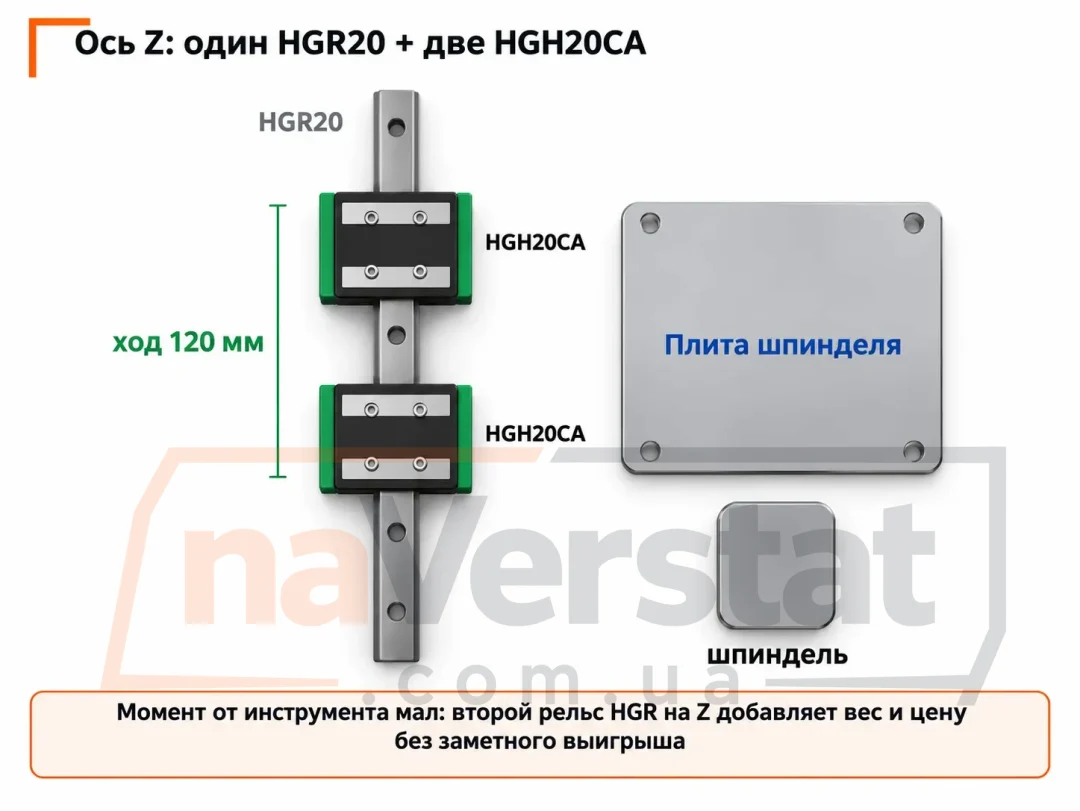
Пример 2. Одна рейка на Z и две на портале. Короткая ось Z (ход 120 мм): одна HGR20 и две каретки HGH20CA или HGH20HA на плите шпинделя. Момент от инструмента мал, вторая рейка на Z добавляет вес и цену без заметного выигрыша. На портале X две рейки обязательны: одна не держит перекос от силы резания сбоку.
Типовая схема портальной оси: две параллельные рейки, на каждой - две каретки (вместе четыре). Две каретки на рейке разносят реакцию момента и уменьшают перекос при боковой нагрузке. На короткой оси Z ставят одну рейку с двумя каретками или две короткие рейки.
Чем больше кареток на рейке, тем выше суммарная грузоподъёмность и жёсткость, но выше требования к параллельности монтажных плоскостей: перекос «зажимает» шарики. Не ставьте третью каретку «про запас» на короткую рейку без выставления плоскостей.
Монтаж рейки и каретки
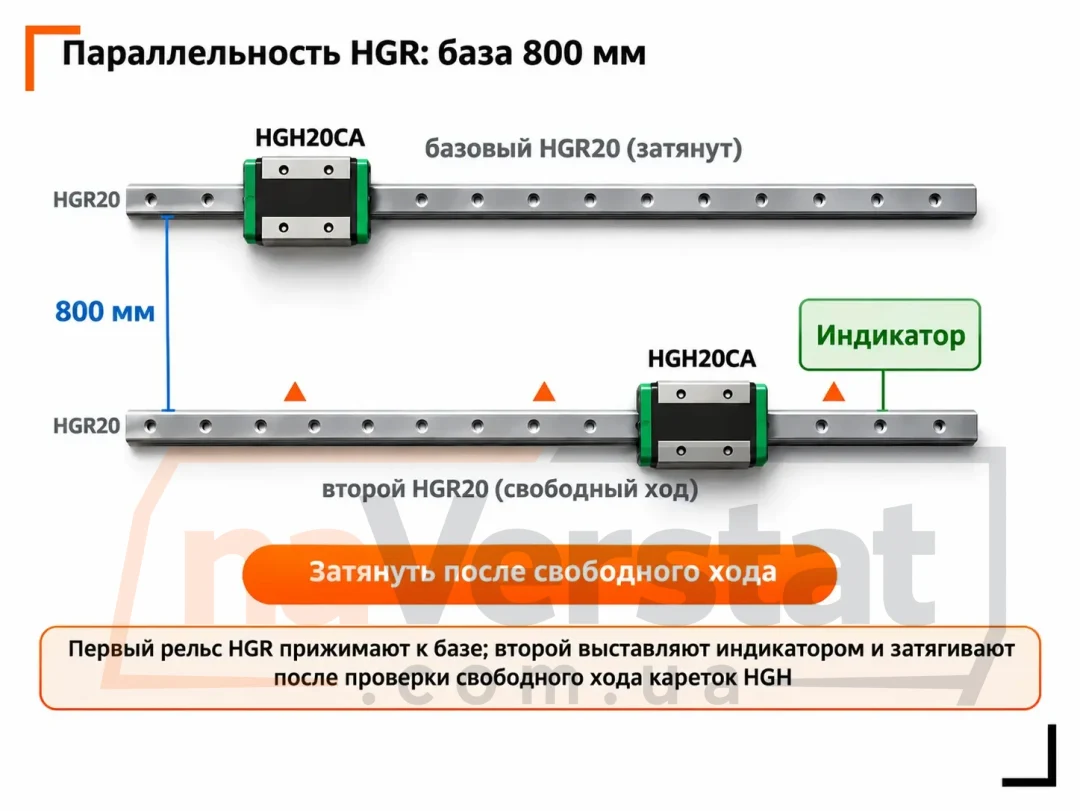
Пример 3. Выставление параллельности на базе 800 мм. Первую рейку (базовую) прихватывают и затягивают. Вторую кладут на каретки без зажима болтов, прогоняют обе каретки по ходу 800 мм и смотрят индикатором зазор/натяг. Если на одном конце каретка идёт туго, а на другом свободно - расстояние между рейками «клином». Болты второй рейки затягивают после свободного хода по всей длине; момент M5 по карте серии - 8,8 Н·м (883 Н·см), с учётом материала рамы.
- Базовую плоскость рамы выведите в плоскостность: стружка, краска и заусенцы под рейкой дают волну хода.
- Первую рейку прижмите к базовой кромке или штифтам. Болты HGR20 - M5×16, шаг отверстий 60 мм, расстояние от торца до первого отверстия 20 мм по карточке товара.
- Затягивайте болты от одного конца к другому. Для стальной рамы в каталоге серии HG для M5 приводят момент затяжки 8,8 Н·м (883 Н·см); точное значение берите из паспорта партии и класса болта.
- Вторую рейку выставляйте параллельно первой: прогоните каретки с индикатором или мерным стержнем по всей длине.
- Каретки надвигайте на рейку с монтажной оправкой (rail joint / dummy rail) или не снимайте транспортировочный профиль, пока рейка не на месте: без опоры шарики могут выпасть из сепаратора.
- После затяжки прогоните узел рукой по всему ходу: местные тугие зоны - признак перекоса или стружки в дорожке.
Формула длины рейки по каталогу HG: L = (n − 1) × P + 2 × E, где P = 60 мм, E = 20 мм для HGR20. Пример: 1000 мм → (17 − 1) × 60 + 2 × 20 = 1000 мм, 17 отверстий.
Обслуживание и смазка
Каретки HG имеют пресс-маслёнку или отверстие под смазку. Периодичность зависит от пыли, скорости и нагрузки: в чистом цеху интервал длиннее, в пыли от МДФ - короче. Используйте консистентную смазку для линейных направляющих; жидкое масло быстро стекает с дорожек.
Пылезащитные торцевые уплотнения (scrapers) не снимайте. Если каретка идёт рывками после простоя - добавьте смазку и сделайте несколько полных ходов без нагрузки. Не мойте узел струёй воды под давлением: вода вымывает смазку и корродирует дорожки.
HGH или HGW
| Тип | Форма | Крепление | Когда брать |
|---|---|---|---|
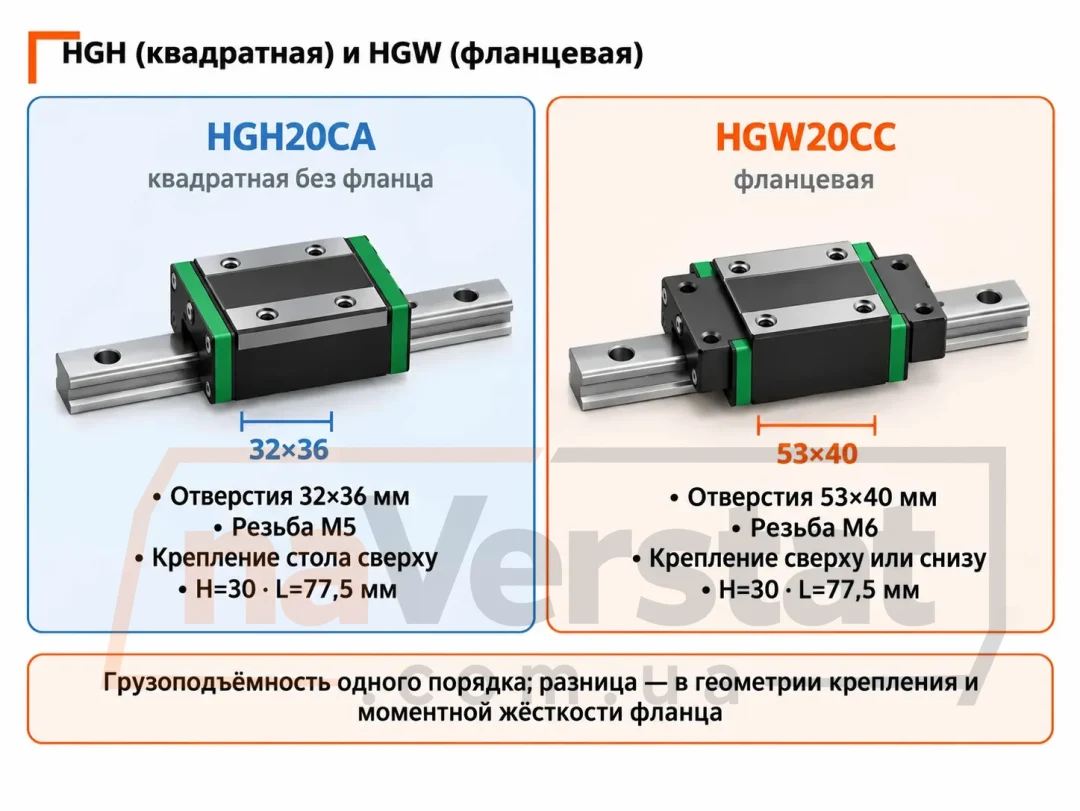
| HGH (CA/HA) | Узкий высокий блок | Сверху | Компактный узел, крепление в плиту сверху |
| HGW (CC/HC) | Широкий фланец | Сверху и снизу | Нужна жёсткая подошва, крепление «насквозь» в тонкую плиту |
Грузоподъёмность C и C0 у пар HGH20CA и HGW20CC в каталоге HIWIN совпадает по уровню (для размера 20 динамическая 27,1 кН). Разница - в геометрии крепления и моментной жёсткости фланца. Для большинства DIY-порталов достаточно HGH20CA на двух рейках HGR20.
Типичные ошибки монтажа HG
- Затягивать все болты рейки «с конца в конец» без базовой стороны. Рейку сначала прихватывают через одно отверстие, выставляют индикатором параллельность к базе (край стола / вторая рейка), затем затягивают от центра к краям или по схеме производителя.
- Снимать каретку с рейки без оправки. Шарики выпадают из сепаратора; собрать комплект без потери шариков сложно. Для снятия используют технологическую оправку того же профиля или оставляют каретку на технологическом бруске.
- Смешивать каретки CA и HA «потому что подходят по ширине». Посадочные отверстия и высота сборки отличаются; смена типа меняет высоту оси и может сломать соосность с ШВП.
- Игнорировать смазку после распаковки. Консервационная смазка не замена рабочей; у каретки есть пресс-маслёнка / канал - заложить свежий пластичный смазочный материал по карте HIWIN для серии HG.
После монтажа прогоняют каретку руками по всей длине: ход должен быть равномерным, без локальных зажатий. Затем подключают привод и на малой подаче проверяют ток драйвера - скачок тока на одном участке часто указывает на перекос рейки, а не на «слабый» двигатель.
Совместимость с ШВП и приводом оси
Рейка HG и гайка ШВП должны сидеть на одной кареточной плите без перекоса: ось винта параллельна рейке в двух плоскостях. Если плита «винтом», гайка ШВП клинит даже при идеальной рейке. После монтажа проверяют индикатором соосность и лёгкость вращения винта от руки (или от мотора на малом токе без нагрузки).
Шаг винта и микрошаг драйвера задают разрешающую способность; жёсткость HG влияет на то, сохранится ли эта разрешающая способность под нагрузкой фрезы. На мягкой раме с SBR дорогой ШВП 1605 не раскроет точность - сначала жёсткость направляющих и рамы, потом мелкий шаг винта. Раздел ШВП и комплектующие и статья про выбор ШВП помогут подобрать пару «рейка + винт».
FAQ
Взаимозаменяемы ли каретки разных производителей на одной рейке?
Посадочные размеры серии HG унифицированы, но предварительный натяг, класс точности и допуск по высоте отличаются. На одну ось ставьте каретки одной партии и одного типа.
Нужна ли оправка при замене каретки?
Да. Без монтажной оправки или куска рейки шарики могут выпасть. Новую каретку надвигают с оправки на рабочую рейку без разрыва контакта.
Нужен ли предварительный натяг каретки?
Классы точности и натяга (Z0, ZA, ZB у HIWIN) задают люфт и жёсткость. Для DIY-фрезеров часто достаточно стандартного натяга поставки. Избыточный натяг без нужды повышает силу трения и износ.
Как резать рейку HGR20?
Режут абразивным кругом или ленточной пилой с охлаждением, затем снимают заусенцы с дорожек. Не гните рейку: деформация профиля портит ход каретки. После реза проверьте, что отверстие у нового торца не ближе минимального E от края.
Что делать, если каретка «клинит» на одном участке?
Снимите нагрузку, прогоните узел без мотора. Клин на одной зоне - перекос второй рейки, стружка в дорожке или перетянутый болт. Ослабьте крепление на проблемном участке, выставьте параллельность, повторите ход.
Где сравнение с SBR?
В отдельной статье «SBR или рельсовые направляющие HG» - жёсткость, пыль, бюджет и когда оставлять вал на опоре.
Рейки и каретки серии HG для станков ЧПУ собраны в рельсовых направляющих HG. Для среднего фрезера ориентир - две HGR20 и четыре HGH20CA с выставленной параллельностью и регулярной смазкой.